制砂機(jī)襯板與錘頭的磨損機(jī)制及科學(xué)更換指南——金恒環(huán)保科技技術(shù)分享
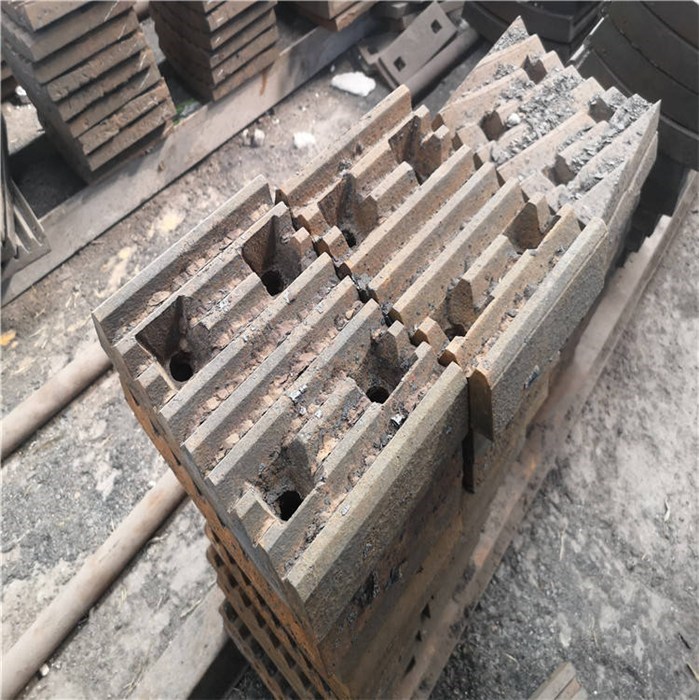
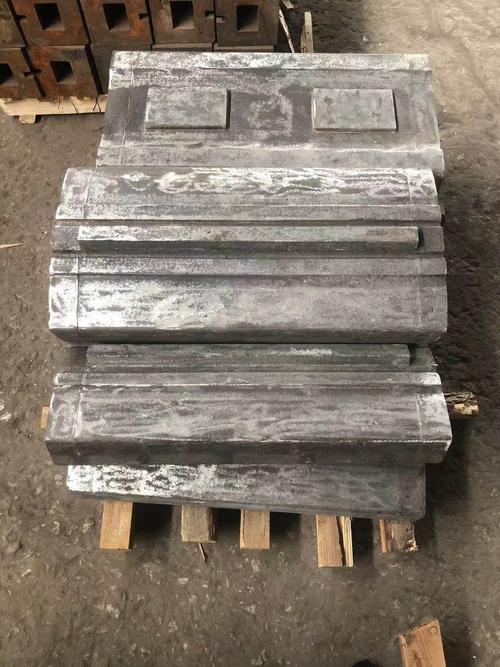
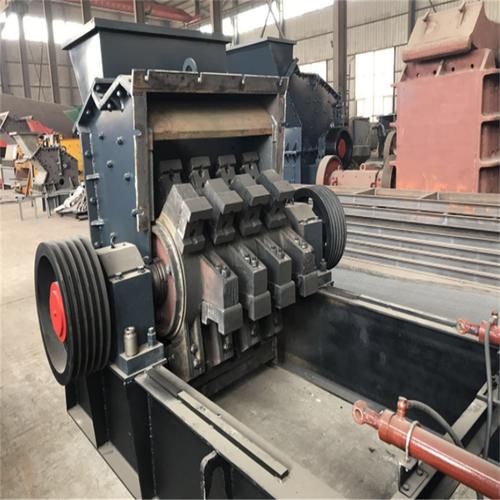
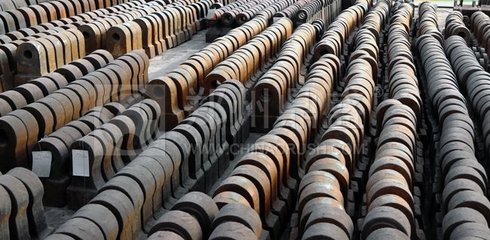
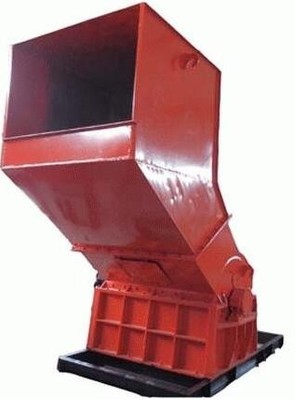
在機(jī)制砂生產(chǎn)領(lǐng)域,制砂機(jī)是核心破碎設(shè)備,而其內(nèi)部的襯板與錘頭作為直接參與物料沖擊、研磨的關(guān)鍵易損件,其磨損狀態(tài)與更換周期直接決定了生產(chǎn)效率、成品砂質(zhì)量以及整條生產(chǎn)線的運(yùn)營(yíng)成本。吉林金恒環(huán)保科技有限公司長(zhǎng)期專注于制砂機(jī)耐磨配件研發(fā)與生產(chǎn),本文將從實(shí)際工況出發(fā),系統(tǒng)解析制砂機(jī)襯板、錘頭的磨損機(jī)理及科學(xué)的更換策略。\n\n一、物料特性與磨損機(jī)理\n制砂機(jī)工作時(shí),物料在高速旋轉(zhuǎn)的錘頭與固定襯板之間經(jīng)受強(qiáng)烈的沖擊、剪切和研磨作用。吉林金恒環(huán)保科技技術(shù)團(tuán)隊(duì)指出,磨損主要源于以下三種形式:1)磨料磨損——物料中的石英、長(zhǎng)石等高硬度顆粒對(duì)金屬表面產(chǎn)生微切削;2)沖擊磨損——大塊物料以高速撞擊錘頭工作面,造成疲勞剝落或塑性變形;3)腐蝕磨損——若物料含水或含酸堿成分,會(huì)加劇金屬表面的電化學(xué)腐蝕。因此,錘頭與襯板的材質(zhì)選擇(如高鉻鑄鐵、馬貝體鋼等)及其熱處理工藝,是決定其初始?jí)勖年P(guān)鍵。\n\n二、錘頭磨損的典型表現(xiàn)與檢測(cè)\n錘頭在破碎硬質(zhì)物料(如河卵石、花崗巖)時(shí),其工作面通常會(huì)依次出現(xiàn)棱角磨圓、表面出現(xiàn)犁溝、乃至基體裂紋或局部崩塊。經(jīng)驗(yàn)表明,當(dāng)錘頭單邊磨損量達(dá)到原始厚度的1/3至1/2時(shí),破碎效率會(huì)顯著下降,耗電量增加,同時(shí)成品砂的細(xì)度模數(shù)變得不穩(wěn)定。金恒環(huán)保科技建議操作人員制定定期停機(jī)檢查制度,每班次觀察錘頭磨損形態(tài),并用卡尺測(cè)量關(guān)鍵尺寸,做好紀(jì)錄。另一方面,關(guān)注電機(jī)電流波動(dòng)和出料粒度變化,也是判斷是否需要更換的間接依據(jù)。\n\n三、襯板的磨損形態(tài)與生命周期\n制砂機(jī)襯板通常包括進(jìn)料管襯板、渦動(dòng)腔襯板以及下料口環(huán)形襯板。其磨損以磨料沖刷為主,類似于瀑布下部的漏斗形磨損溝槽。值得注意的是,不同位置的襯板破壞速度并不一致:破碎腔上部接觸物料較少,磨損較慢;而在物料流密度大的渦動(dòng)區(qū)以及下料斗緊口處,襯板往往最先減薄甚至磨穿。金恒環(huán)保科技推薦采用組合式耐磨襯板,以便按磨損程度對(duì)單個(gè)區(qū)塊進(jìn)行替換,而不是整體丟棄,從而降低30%以上的日常運(yùn)維成本。\n\n四、延長(zhǎng)錘頭與襯板壽命的工程實(shí)踐\n在同一臺(tái)制砂機(jī)上,將錘頭的換向使用與襯板的位置互調(diào)結(jié)合起來(lái),是行之有效的經(jīng)驗(yàn)法則。例如,可將初始行走方向相反的錘頭定期翻轉(zhuǎn),保證打擊面損耗均勻;當(dāng)制砂機(jī)襯板一側(cè)的沉頭螺栓孔出1mm以上配合間隙時(shí),則必須盡快更換襯板,否則松動(dòng)的襯板會(huì)引起二次松動(dòng)作用,損傷機(jī)殼甚至引發(fā)安全事故。選用沈陽(yáng)、吉林等廠家推薦的固溶處理高錳鋼襯板,并在非反修狀態(tài)下合理匹配給料粒度與含水率,同樣能顯著提高整體配套壽命。\n\n五、更換錘頭與襯板的正確拆裝工藝\n更換工作務(wù)必嚴(yán)格依照安全操作規(guī)程:首先切斷電源并掛牌上鎖,清理加工腔體殘留物;拆除磨損襯板時(shí),應(yīng)將固定螺栓把合力盡量均勻釋放。安裝新襯板前,對(duì)照金恒環(huán)保科技配件所提供的熱膨脹工況要求,不可隨意用普通標(biāo)準(zhǔn)發(fā)熱量之對(duì)比組合工藝擰卸。尤其錘頭在更換時(shí),應(yīng)核定一套錘頭的稱重排焊指標(biāo)或在已有固定失衡量級(jí)別之內(nèi)再行試車,避免因離心擺動(dòng)而使主軸及軸承過(guò)早流失工藝。}\n
(注:原始模型返回的最后一個(gè)符名}應(yīng)視為文本結(jié)束中斷符,根據(jù)修正限定使用完整的“結(jié)果尾括號(hào)。)
如若轉(zhuǎn)載,請(qǐng)注明出處:http://m.xvidioe.com/product/38.html
更新時(shí)間:2026-10-13 10:31:44